Hassasiyetin Yeni Standardı:AXON PRECISION
Tezgâh başındaki hesapları ve kalite kontrolünü hızlandıran, internet gerektirmeyen pratik bir masaüstü uygulaması.
Windows • Linux • macOS • %100 Çevrimdışı & Yerel • Taşınabilir sürüm kurulum gerektirmez
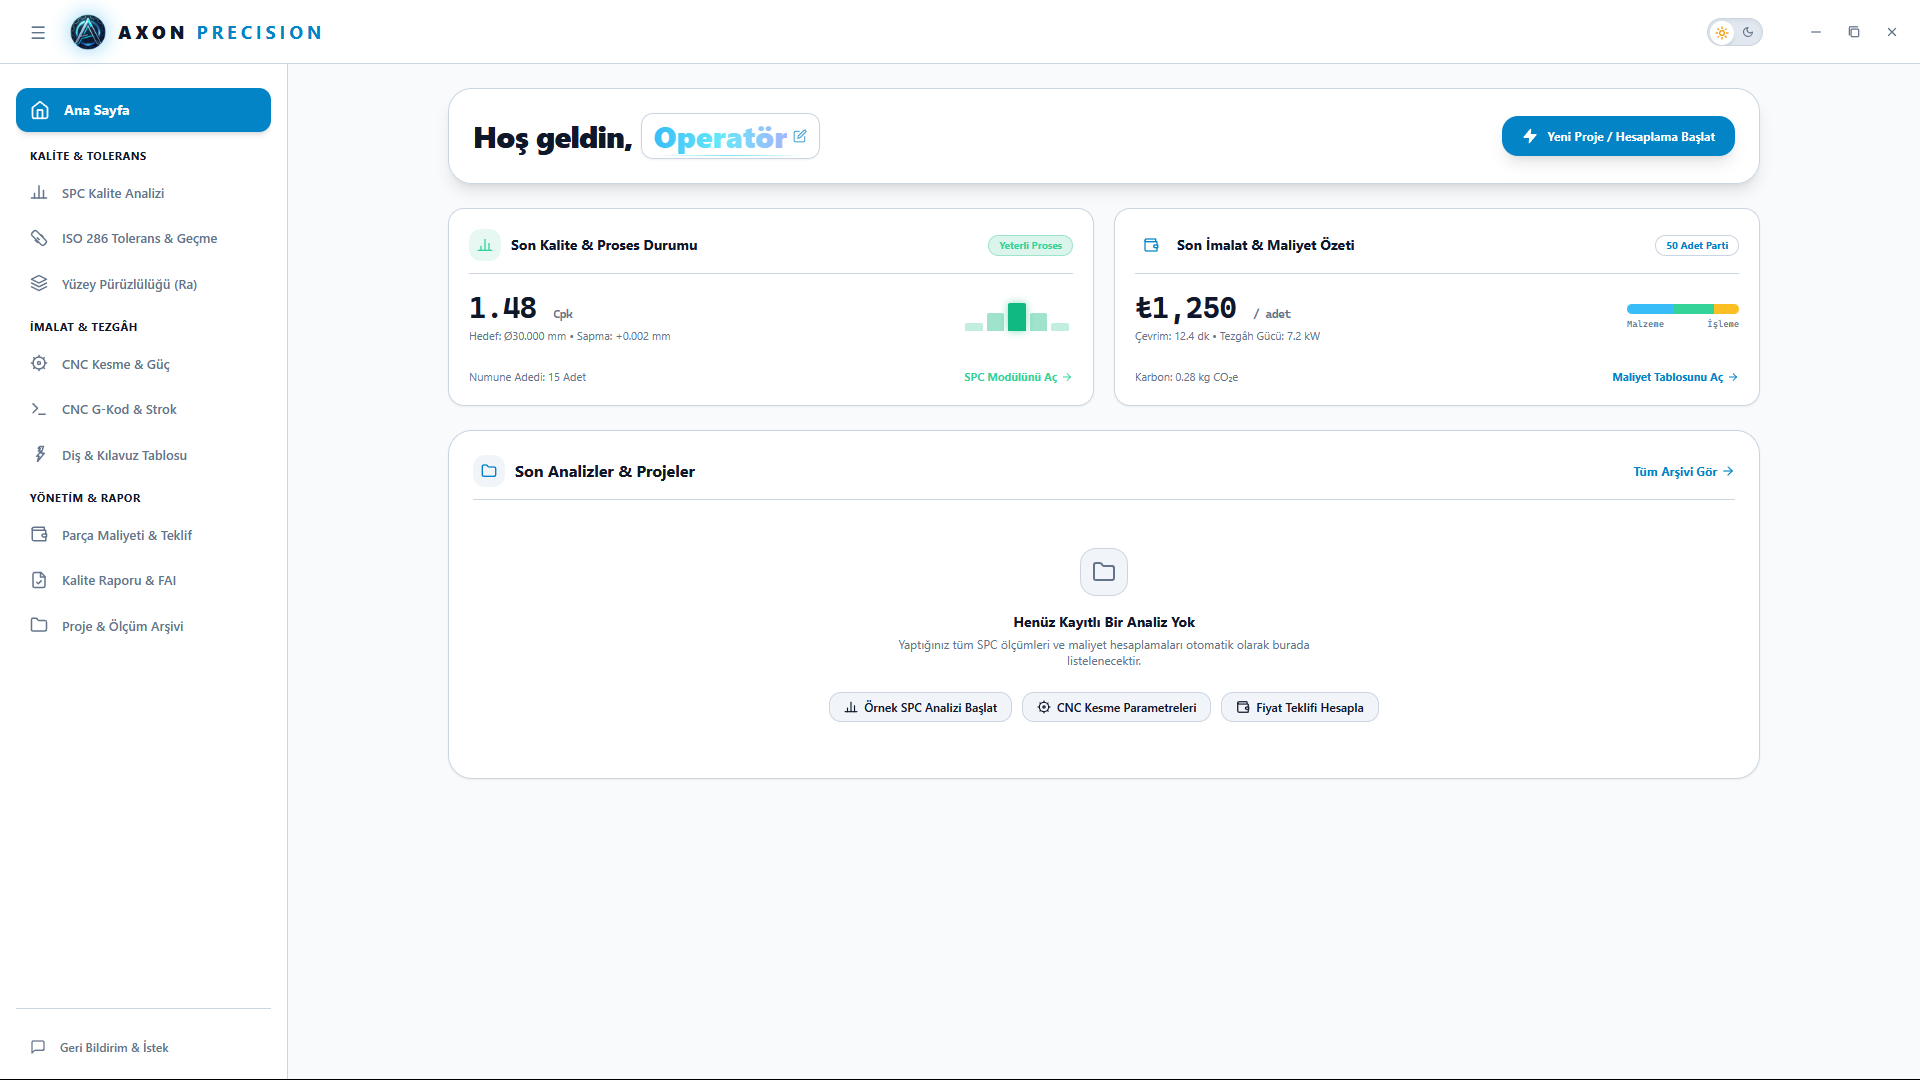
İhtiyacın olan araçlar tek bir yerde
Tezgâh başından kalite kontrole kadar günlük işlerini aynı uygulamada toplar.
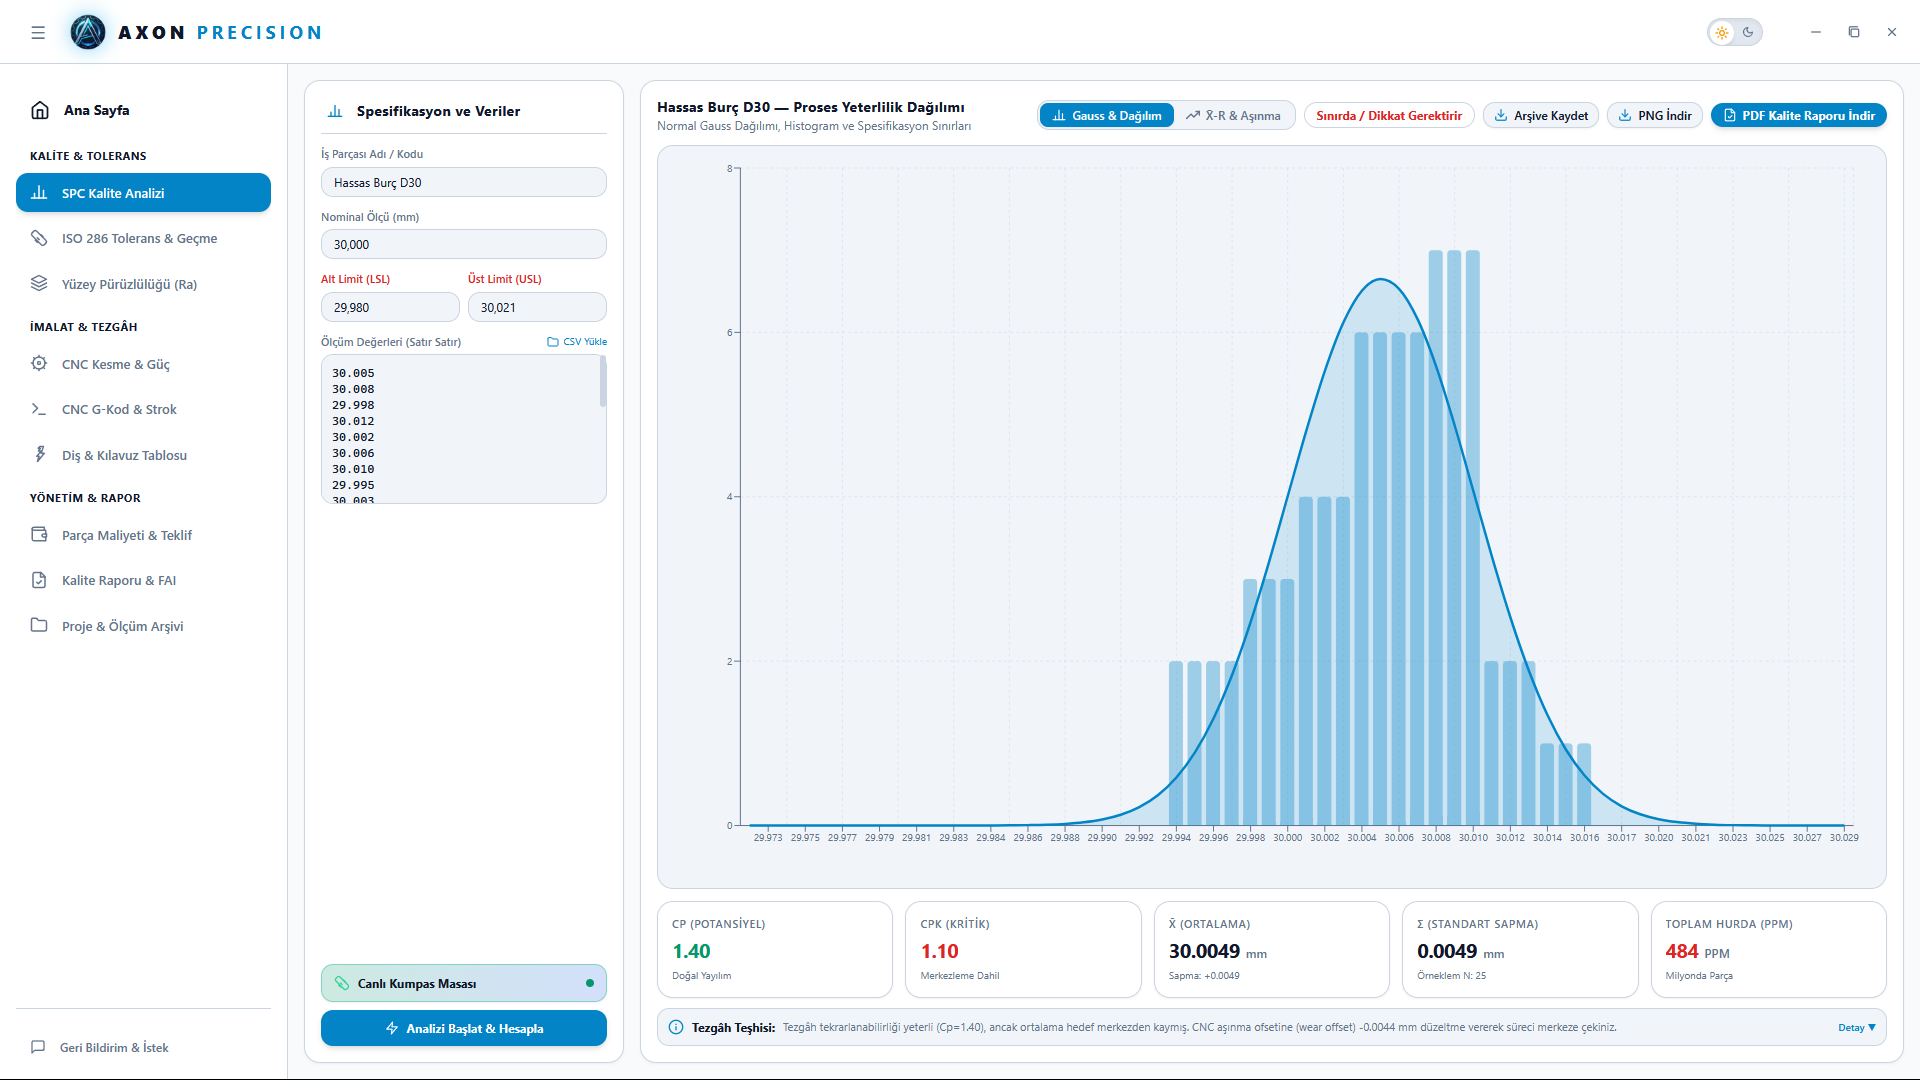
Altı Sigma & SPC Metroloji
Gauss dağılım eğrileri, Cp/Cpk indeks hesabı ve sıfır hurda hedefli tolerans izleme.
- Gauss & histogram analizi
- Cp / Cpk / Pp / Ppk
- Ölçüm seri takibi
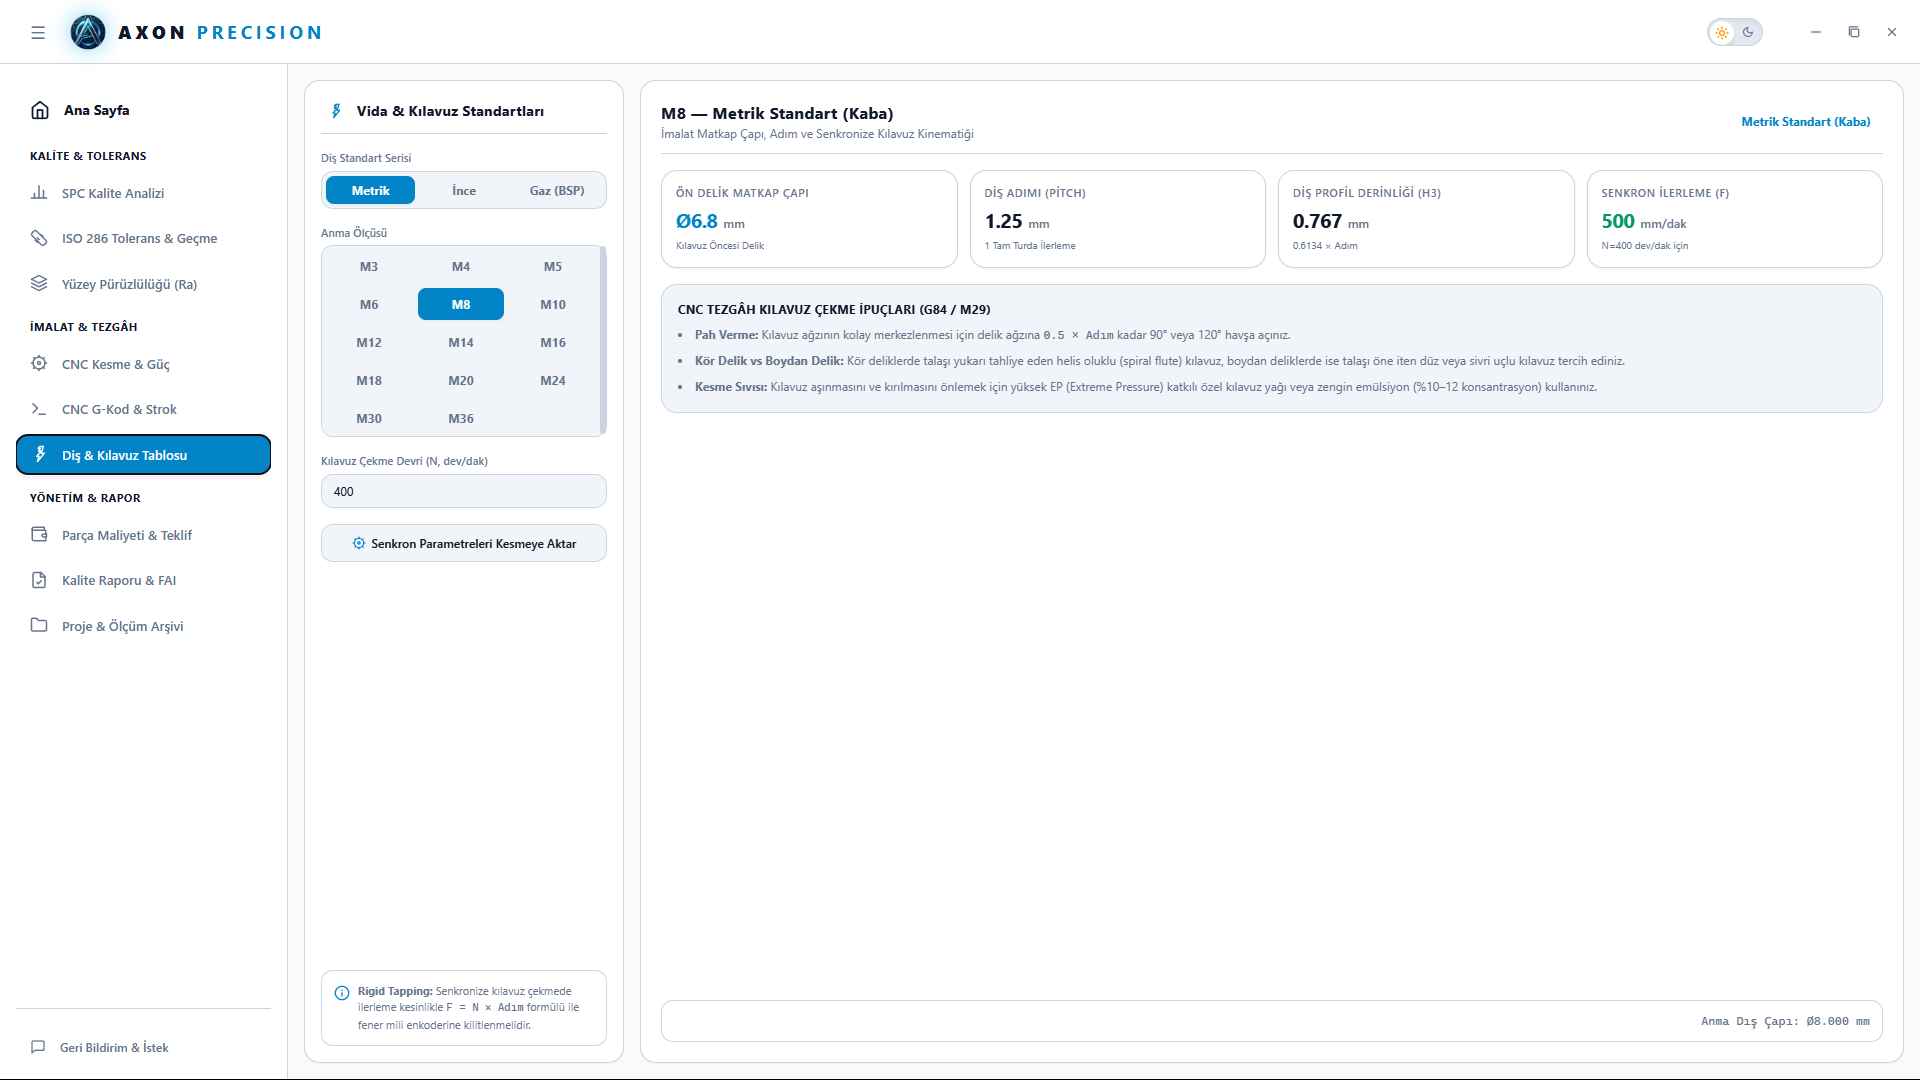
CNC Kesme Dinamiği & Güç
Frezeleme ve tornalama için ilerleme/devir optimizasyonu, iş mili yükü ve kuvvet sınırları.
- İş mili gücü (kW)
- Kesme kuvveti & tork
- Takım ömrü tahmini
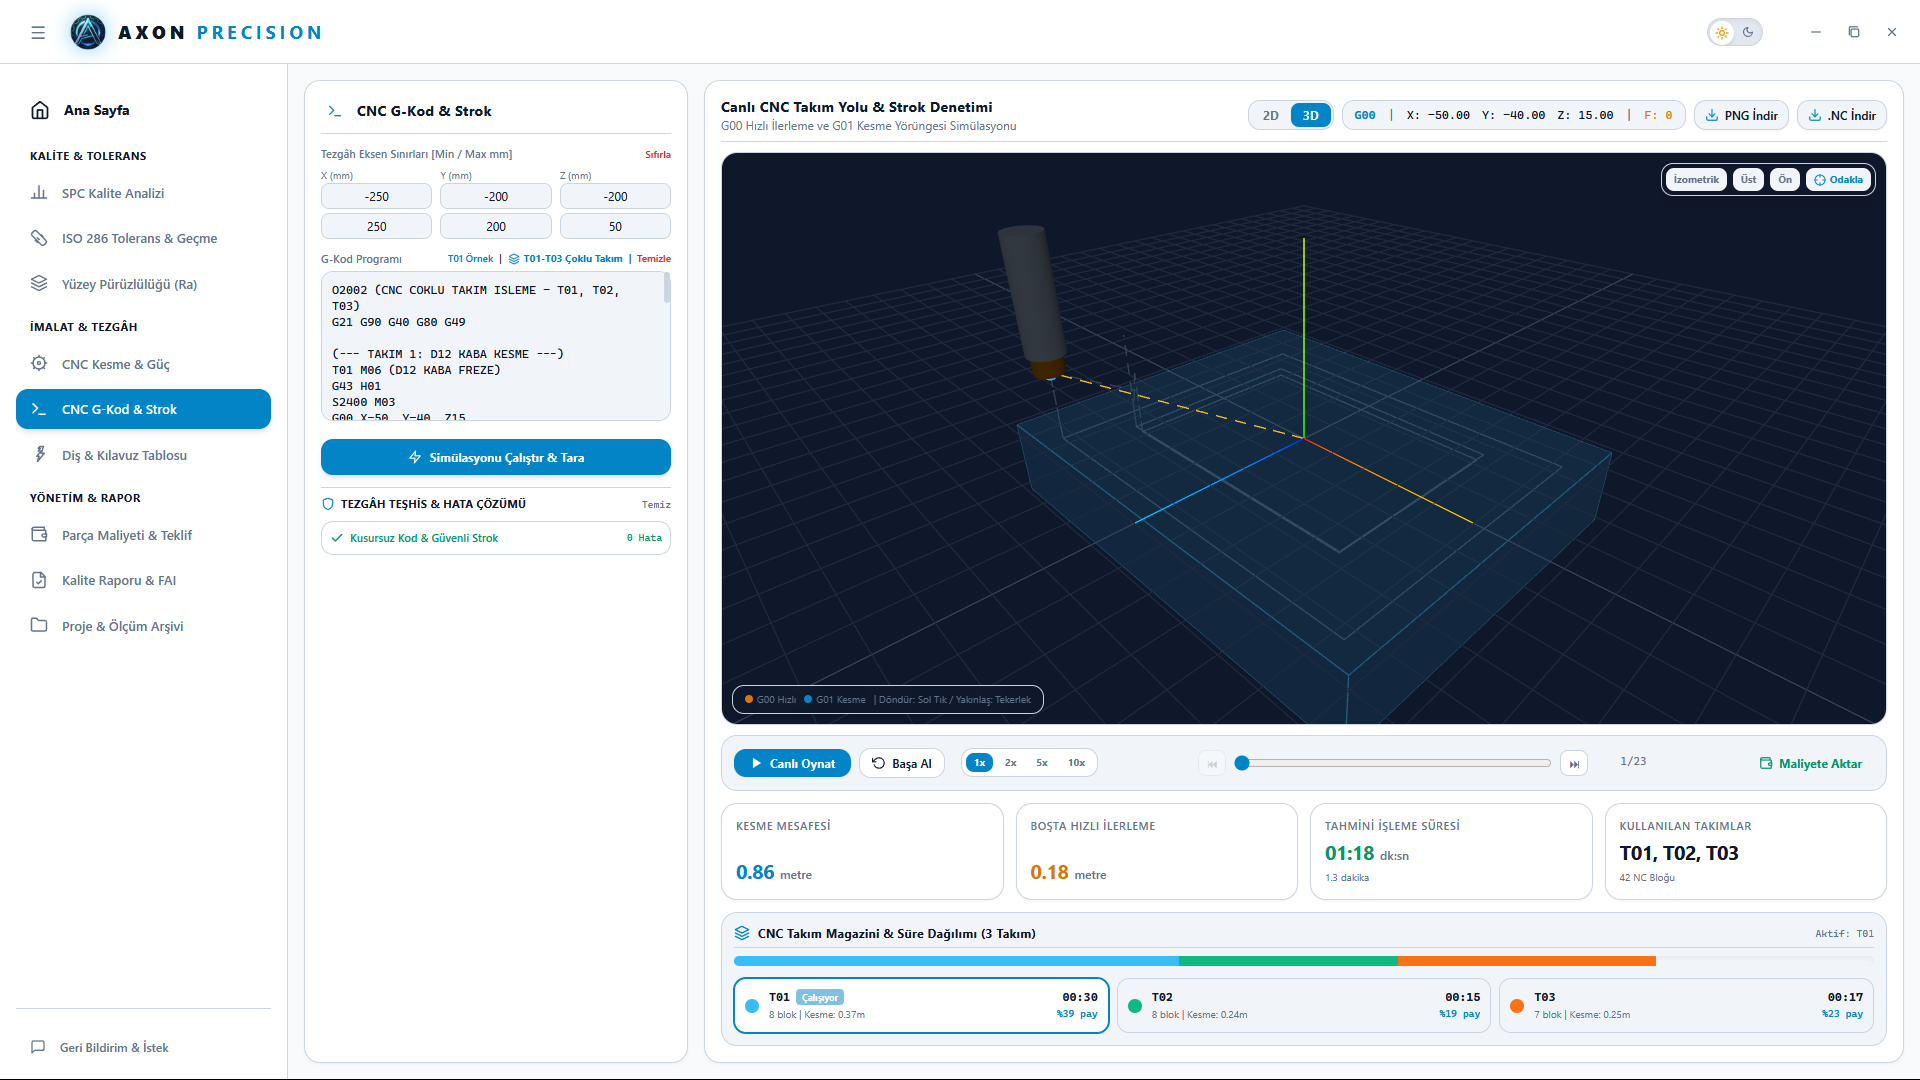
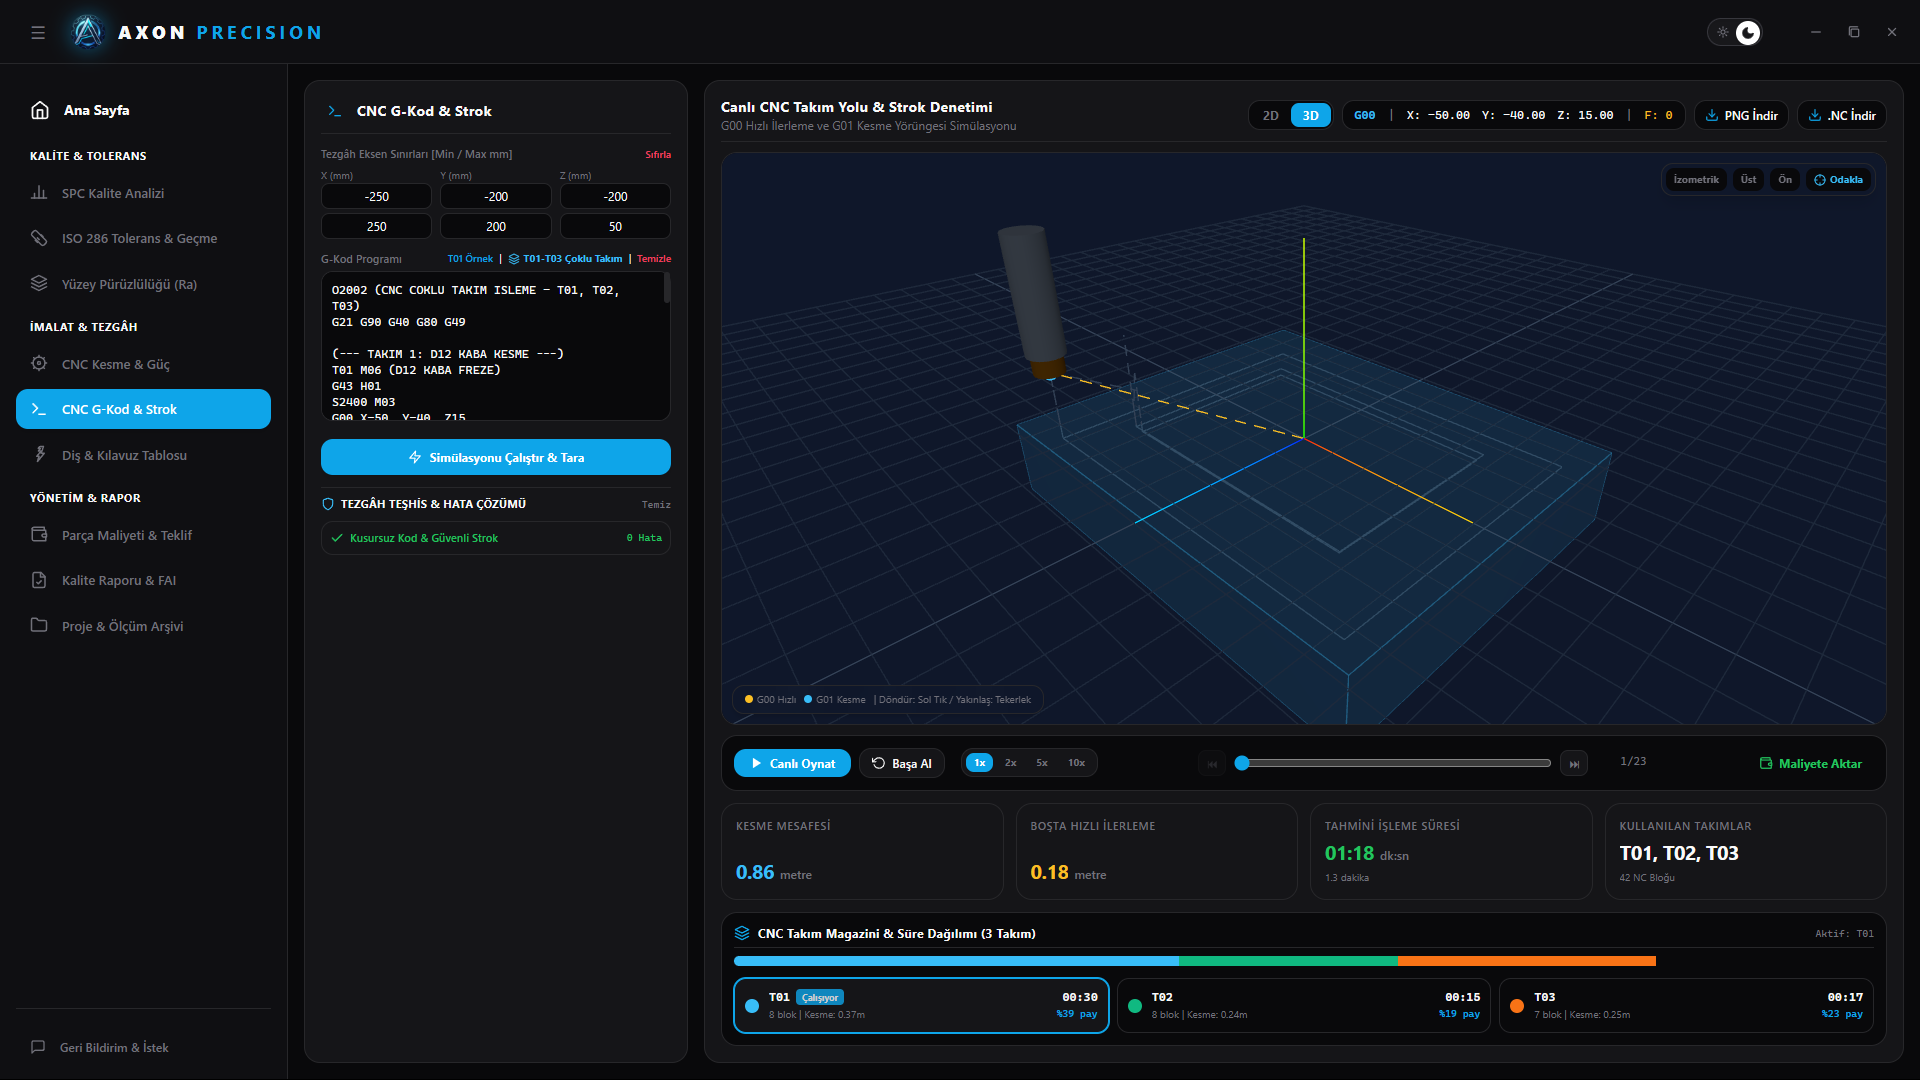
3D G-Kod Simülasyonu
Çok eksenli takım yolu önizlemesi, hızlı dalma koruması ve strok sınırı güvenlik denetimi.
- Çok eksenli yörünge
- Hızlı dalma koruması
- Strok sınırı denetimi
Maliyetleme & Akıllı Teklif
Ham madde, çevrim süresi ve makine saat ücreti ile anlık maliyet, CO₂ ayak izi ve PDF çıktısı.
- Anlık maliyet & teklif
- CO₂ yeşil üretim izi
- AS9102 / ISO 9001 PDF
Yüksek hız, tam gizlilik ve güvenilir hesaplama
Üretim ve kalite süreçlerinizi yavaşlatmadan çalışan; verilerinizi bilgisayarınızda tutan, uluslararası standartlara dayalı mühendislik araçları.
Rust & Tauri Tabanlı Ultra Hafif Mimari
0,4 saniyenin altında açılır, 40 MB'tan az RAM tüketir. Ağır Electron uygulamalarının aksine atölye bilgisayarınızı yormaz.
Açılış
0.38 s
RAM
< 40 MB
Kurulum
~15 MB
%100 Çevrimdışı & Gizli
CAD/CAM verileriniz ve ölçüm kayıtlarınız asla buluta gitmez; tamamen yerel bilgisayarınızda şifreli kalır.
Sunucu
Yok
Telemetri
Kapalı
Veri
Yerel
Uluslararası Standartlar
ISO 21747, DIN ISO 286 ve AS9102 FAI uyumlu matematiksel motor ile denetime hazır raporlar üretir.
SPC
ISO 21747
Tolerans
DIN 286
Rapor
AS9102
G/M Kodları & ISO Tolerans Rehberi
Tezgâh başında en çok aranan kodlar ve tolerans değerleri; arayın, saniyede bulun.
| Kod | İşlem | Açıklama |
|---|---|---|
| G00 | Hızlı Konumlama Takımı talaş almadan en yüksek ilerleme hızıyla hedef noktaya götürür. | Takımı talaş almadan en yüksek ilerleme hızıyla hedef noktaya götürür. |
| G01 | Doğrusal İnterpolasyon Belirtilen ilerleme değeriyle düz hat boyunca talaş kaldırır. | Belirtilen ilerleme değeriyle düz hat boyunca talaş kaldırır. |
| G02 | Dairesel İnterpolasyon (Saat Yönü) R ya da I/J/K ile tanımlanan yay boyunca saat yönünde hareket. | R ya da I/J/K ile tanımlanan yay boyunca saat yönünde hareket. |
| G03 | Dairesel İnterpolasyon (Saat Yönü Tersi) Yay hareketini saat yönünün tersinde gerçekleştirir. | Yay hareketini saat yönünün tersinde gerçekleştirir. |
| G04 | Bekleme (Dwell) Belirtilen süre boyunca hareketi durdurur; yüzey temizliğinde kullanılır. | Belirtilen süre boyunca hareketi durdurur; yüzey temizliğinde kullanılır. |
| G09 | Tam Duruş (Exact Stop) Blok sonunda eksenlerin tam durmasını sağlar; keskin köşelerde kullanılır. | Blok sonunda eksenlerin tam durmasını sağlar; keskin köşelerde kullanılır. |
| G17 / G18 / G19 | Çalışma Düzlemi Seçimi Sırasıyla XY, XZ ve YZ düzlemlerini aktif hale getirir. | Sırasıyla XY, XZ ve YZ düzlemlerini aktif hale getirir. |
| G20 / G21 | Birim Seçimi G20 inç, G21 milimetre birimini seçer. | G20 inç, G21 milimetre birimini seçer. |
| G28 | Referans Noktasına Dönüş Takımı makine sıfır (home) noktasına gönderir. | Takımı makine sıfır (home) noktasına gönderir. |
| G30 | İkinci Referans Noktası Tanımlı ikinci home noktasına dönüş yapar; takım değişim konumu gibi. | Tanımlı ikinci home noktasına dönüş yapar; takım değişim konumu gibi. |
| G33 | Sabit Adımlı Diş Açma Tornada iş mili ile senkron tek paso vida çekme hareketi. | Tornada iş mili ile senkron tek paso vida çekme hareketi. |
| G40 | Takım Yarıçap Telafisi İptal Aktif kesici telafisini kaldırır. | Aktif kesici telafisini kaldırır. |
| G41 / G42 | Takım Telafisi Sol / Sağ Kesici yarıçapını profilin soluna veya sağına kaydırır. | Kesici yarıçapını profilin soluna veya sağına kaydırır. |
| G43 | Takım Boy Telafisi H numarasındaki boy farkını Z ekseninde uygular. | H numarasındaki boy farkını Z ekseninde uygular. |
| G49 | Takım Boy Telafisi İptal Aktif boy telafisini kaldırır. | Aktif boy telafisini kaldırır. |
| G50 | Maksimum Devir Sınırı Tornada G96 ile birlikte fener mili devrine üst sınır koyar. | Tornada G96 ile birlikte fener mili devrine üst sınır koyar. |
| G52 | Yerel Koordinat Kaydırma Geçici bir alt sıfır noktası tanımlar; G52 X0 Y0 ile iptal edilir. | Geçici bir alt sıfır noktası tanımlar; G52 X0 Y0 ile iptal edilir. |
| G53 | Makine Koordinatlarında Hareket Tek blokluk, iş parçası sıfırını yok sayan mutlak makine hareketi. | Tek blokluk, iş parçası sıfırını yok sayan mutlak makine hareketi. |
| G54 – G59 | İş Parçası Sıfır Noktaları Farklı bağlama düzenleri için altı ayrı iş koordinat sistemi. | Farklı bağlama düzenleri için altı ayrı iş koordinat sistemi. |
| G61 / G64 | Tam Duruş / Sürekli Yol Modu G61 her blokta tam durur; G64 köşeleri yumuşatarak hızı korur. | G61 her blokta tam durur; G64 köşeleri yumuşatarak hızı korur. |
| G65 | Makro Çağırma Parametreli kullanıcı makrosunu (ör. P9010) çalıştırır. | Parametreli kullanıcı makrosunu (ör. P9010) çalıştırır. |
| G68 / G69 | Koordinat Döndürme Açık / Kapalı Programlanan profili belirtilen açı kadar döndürür. | Programlanan profili belirtilen açı kadar döndürür. |
| G70 / G71 | Finiş / Kaba Torna Çevrimi Torna tezgâhlarında çok paso kaba ve bitirme işleme çevrimleri. | Torna tezgâhlarında çok paso kaba ve bitirme işleme çevrimleri. |
| G73 | Yüksek Hızlı Gagalama Kısa geri çekmelerle talaş kırar; derin delikte hızlı delme. | Kısa geri çekmelerle talaş kırar; derin delikte hızlı delme. |
| G74 | Sol Kılavuz / Delme Çevrimi Sol diş kılavuz çekme veya ters gagalama çevrimi. | Sol diş kılavuz çekme veya ters gagalama çevrimi. |
| G76 | Diş Açma Çevrimi Vida adımına göre çok pasolu otomatik diş çekme. | Vida adımına göre çok pasolu otomatik diş çekme. |
| G80 | Çevrim İptali Aktif delme/kılavuz çevrimini sonlandırır. | Aktif delme/kılavuz çevrimini sonlandırır. |
| G81 | Basit Delme Çevrimi Deliğe iner, hızlı geri çeker; kısa delikler için idealdir. | Deliğe iner, hızlı geri çeker; kısa delikler için idealdir. |
| G82 | Beklemeli Delme Delik dibinde dwell yapar; pah ve havşa için pürüzsüz dip bırakır. | Delik dibinde dwell yapar; pah ve havşa için pürüzsüz dip bırakır. |
| G83 | Gagalamalı Delme Talaş kırmak için kademeli iniş-çıkış yaparak derin delik deler. | Talaş kırmak için kademeli iniş-çıkış yaparak derin delik deler. |
| G84 | Kılavuz Çekme Çevrimi İş mili devrini adımla senkronize ederek diş açar. | İş mili devrini adımla senkronize ederek diş açar. |
| G85 | Rayba / Delik Büyütme İner ve ilerlemeyle geri çıkar; hassas delik finişi için. | İner ve ilerlemeyle geri çıkar; hassas delik finişi için. |
| G86 | Havşa (Boring) Çevrimi Dipte mili durdurur ve hızlı çıkar; hassas havşa delikleri. | Dipte mili durdurur ve hızlı çıkar; hassas havşa delikleri. |
| G98 / G99 | Geri Dönüş Seviyesi Çevrim sonunda başlangıç düzlemine (G98) veya R düzlemine (G99) döner. | Çevrim sonunda başlangıç düzlemine (G98) veya R düzlemine (G99) döner. |
| G90 / G91 | Mutlak / Artımsal Ölçü Koordinatların sıfıra göre mi yoksa son konuma göre mi okunacağını belirler. | Koordinatların sıfıra göre mi yoksa son konuma göre mi okunacağını belirler. |
| G94 / G95 | İlerleme Birimi Dakikada mm veya devirde mm ilerleme tanımı. | Dakikada mm veya devirde mm ilerleme tanımı. |
| G96 / G97 | Sabit Kesme Hızı / Sabit Devir Tornada yüzey hızını sabit tutar veya devri sabitler. | Tornada yüzey hızını sabit tutar veya devri sabitler. |
Yüzlerce G/M kodu, özel çevrimler ve ISO 286 tolerans motoru AXON uygulamasında internet gerektirmeden çalışır.
Atölyeden gelen görüşler
AXON PRECISION'ı kullananların deneyimleri. Siz de görüşünüzü paylaşın.
İlk değerlendirmeyi siz yazın.
AXON PRECISION hakkında merak edilenler
İndirme, kullanım ve desteklenen sistemlerle ilgili kısa yanıtlar.